
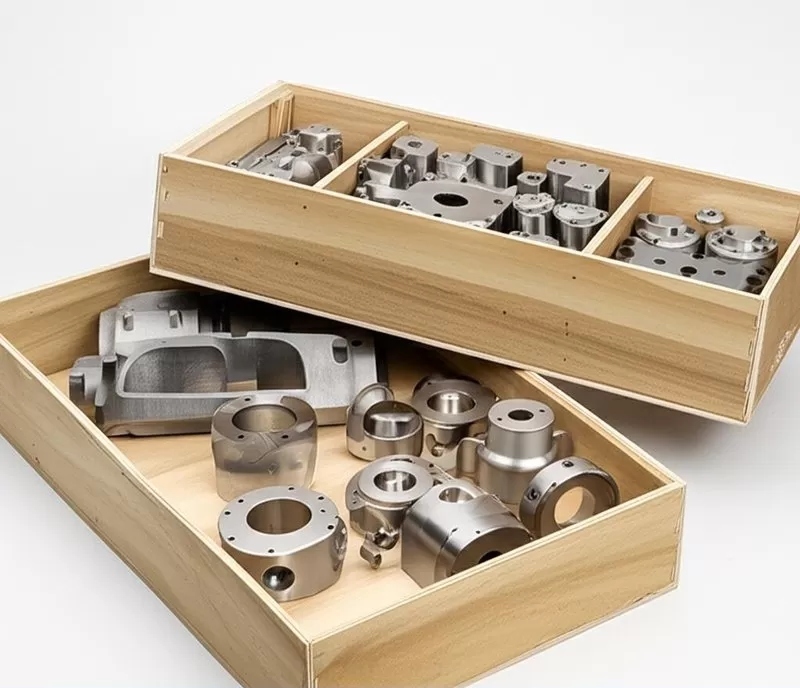
Metaal Smeedwerk Casestudy: SA-182 F92 Legering Staal Gesmede Ringen Geleverd aan een Europese Hoge Druk Klep OEM
Overzicht van het project
In 2024 werd Jiangyin Fangyuan Ringlike Forging And Flange Co., Ltd. (FY Forgings) benaderd door een Europese fabrikant van hogedrukkogelkleppen en pijpleidingcomponenten met een veeleisend verzoek:een betrouwbare, controle-klaar bron vanmetalen smedenvoor de klepcarrosserie, de motorkappen en de zitringen die worden gebruikt in superkritische stoom- en hoogtemperatuurwaterstoffen.Maar de chronische onregelmatigheid van de warmtebehandeling en de late leveringen bedreigden hun eigen assemblageplannen..
| Projectmomentopname | Detail |
|---|---|
| Profiel van de klant | Europese OEM voor kleppen en drukvaten (identificatie niet bekendgemaakt door NDA) |
| Productomvang | Metalen smeedstukken ¥ gesmeed ringen van legerd staal, gesmeed ringen van klepcarrosseries, zitringen |
| Leveringen van kwaliteiten | SA-182 F92, SA-182 F91, SA-182 F6NM (1.4313), F55 super duplex |
| Groottebereik | OD tot 5.000 mm, enkelvoudig gewicht 10 kg ∼ 10.000 kg |
| Jaarvolume | Ongeveer 1.800 ton in het eerste contractjaar |
| Leveringsmodel | Ruwe bewerkte, UT/MT geteste, zeevaardige exportverpakkingen |
De uitdaging
Kleine afwijkingen in smeltchemie, smeden ratio of tempering cycli verschijnen later als onaanvaardbare hardheid verspreiding,slechte Charpy-inslagwaarden of barsten tijdens de eigen laswerkzaamheden van de klantDe voorgaande leveranciers van de OEM hadden te kampen met drie specifieke problemen:
- Chemische driftop kritieke elementen zoals Cr, Mo, V en N, waardoor opnieuw wordt getest en schroot wordt gemaakt.
- Onverenigbaar normaliseren en temperen, waardoor in één partij een hardheidsgroei van meer dan 40 HB ontstaat.
- Tekortkomingen in documentatie- ontbrekende PED 3.1-certificaten, onvolledige UT-rapporten en traceerbaarheid van warmtecijfers die niet door een derde zijn gecontroleerd.
De opdrachtgever had ook behoefte aan een leverancier die zowel grote ringvervalsingen als kleinere, grotere volume van de klep zitringen kon verwerken op hetzelfde kwaliteitssysteem, zonder tussen werkplaatsen te schakelen.
Onze oplossing
FY Forgings stelde een programma voor van één bron, gebaseerd op open smeed, ringwalsen en interne warmtebehandeling, ondersteund door volledige inspectie door derden.
- Materiaal- en procesbeoordeling.Onze metallurgen hebben de tekeningen van de klant bekeken en elk onderdeel gemarkeerd naar een geoptimaliseerde smeedverhouding, verwarrende volgorde en graan-stroomrichting,verbetering van de mechanische eigenschappen in de kritieke boor- en flenssecties.
- Gecontroleerd smelten en smeden.Elektrische boogoven plus schroefraffinage en vacuümontgassing, met smeden op pers van maximaal 5000 ton en ringwalsen voor naadloze, symmetrische ringen.
- Discipline van de warmtebehandeling.Computergestuurd normaliseren, afdoen en temperen met in grafieken vastgelegde cycli die aan elk warmtecijfer zijn gekoppeld; hardheid wordt op meerdere plaatsen per smeden gecontroleerd.
- Testing en certificering.UT en MT aan ASME/ASTM-vereisten, trek- en Charpy-tests, PMI op 100% van de afgewerkte onderdelen en PED 3.1-certificaten samen met ABS, BV, DNV, RINA, LR, NK,KR- en CCS-goedkeuringen, indien van toepassing.
- Bewerking en verpakking.Ruwe of afgewerkte bewerking tot tekening, met zeewaardige houten behuizingen en ijzeren pallets ontworpen voor multimodal vervoer.
Resultaten
| KPI's | Vóór | Na overstap naar FY Forgings |
|---|---|---|
| Afwijzingspercentage bij inkomende inspecties | 60,4% | 00,8% |
| Hardheid verspreid binnen een partij | tot 45 HB | onder 15 HB |
| Gemiddelde doorlooptijd | 70°85 dagen | 30-45 dagen |
| Niet-conformiteiten in de documentatie | 11 per jaar | nul in 18 maanden |
| Aandeel van de uitgaven op geconsolideerde basis | — | twee leveranciers vervangen door één |
Binnen drie kwartalen had de OEM zijn volledige F91/F92-pakket voor het smeden van kleppen naar FY Forgings verplaatst en later F55 super duplex zitringen en F6NM-poortonderdelen toegevoegd.Omdat dezelfde fabriek de smelting afhandelt, smeden, warmtebehandelen en bewerken, batchveranderingen veroorzaken geen vertragingen meer bij de herkwalificatie.
Waarom het werkte
- 30+ jaar ervaring met smeden- opgericht in 1993, met 506 werknemers en een jaarlijkse productiecapaciteit van tienduizenden ton.
- Verticale integratie- één kwaliteitssysteem, van staal tot afgewerkte ruwe smeedmachines.
- Conformiteit voor export¢ PED 3.1 en de goedkeuring door belangrijke classificatiemaatschappijen, bekend bij Europese afnemers en aangemelde instanties.
- Communicatie van ingenieur tot ingenieur- technische vragen beantwoord met tekeningen en metallurgische gegevens, niet met verkoopschriften.
Op zoek naar een partner voor het smeden van metaal?
Als u een nieuwe bron van gietstukken, ringgietstukken, kleppen of flenzen van geallieerd staal in koolstofstaal, gelegeerd staal, roestvrij staal of dubbelstaal kwalificeert,Stuur ons uw tekeningen en specificaties.We zullen reageren met een herziening van de productievermogen, een voorgestelde procesroute, een indicatieve doorlooptijd en een kwaliteitsplan voor monsters.

